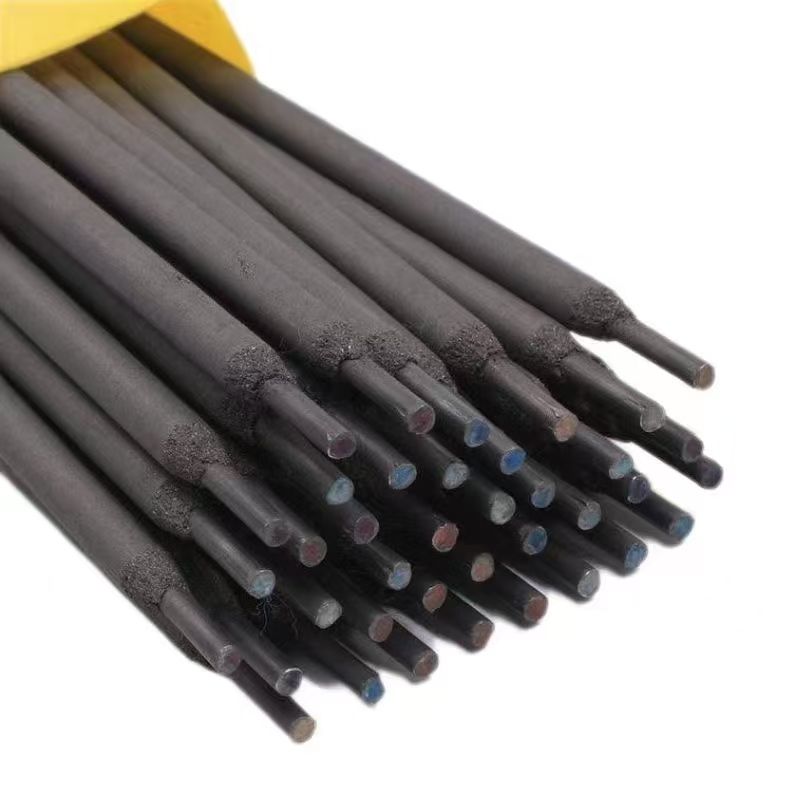
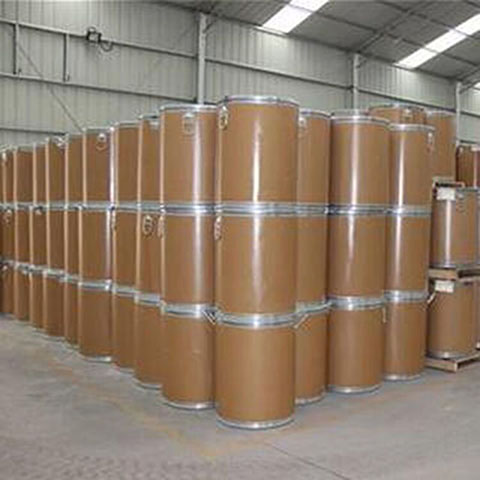
D687耐磨焊条EDZCr-D-15铸铁堆焊焊条

D687耐磨焊条GB/T 984 EDZCr-D-15用途:适用于要求强烈耐磨损场合的堆焊,如牙轮钻头小轴、煤孔挖掘器、提升戽斗、破碎机辊、泵

  • 产品单价: ¥ 面议
  • 品牌:

    点固

  • 产地:

    河北 邢台市

  • 产品类别:焊条
  • 有效期:

    长期有效

  • 发布时间:

    2026-06-07 17:39

该企业其他产品更多»
YD601-Q耐磨药芯焊丝
¥面议 26人浏览

YD601-Q耐磨药芯焊丝

推荐   
YD60-J耐磨药芯焊丝YD60耐磨焊丝
¥面议 33人浏览

YD60-J耐磨药芯焊丝YD60耐磨焊

推荐   
YD65耐磨药芯焊丝YD65耐磨焊丝
¥面议 14人浏览

YD65耐磨药芯焊丝YD65耐磨焊丝

推荐   
YDZ307明弧焊丝 自保护堆焊药芯焊丝
¥面议 19人浏览

YDZ307明弧焊丝 自保护堆焊药

推荐   
YDZ1996明弧焊丝 自保护药芯焊丝
¥面议 42人浏览

YDZ1996明弧焊丝 自保护药芯焊

推荐   
  • 产品详情

产品参数

品牌:

点固

所在地:

河北 邢台市

起订:

≥20 kg

供货总量:

150000 kg

有效期至:

长期有效

规格:

3.2/4.0/5.0mm

包装:

20kg/箱

硬度:

HRC≥58

详情介绍

D687耐磨焊条

GB/T 984 EDZCr-D-15

用途:
适用于要求强烈耐磨损场合的堆焊,如牙轮钻头小轴、煤孔挖掘器、提升戽斗、破碎机辊、泵框筒、混合器叶片等。
特性:
低氢钠型药皮的CCr型铸铁堆焊焊条,电弧较稳,飞溅少,渣少,脱渣容易,堆焊层即使用合金刀具也难以进行切削加工,只能研磨。金相组织为马氏体和粗大复合碳化物。
电源极性:
直流反接(DC+)

熔敷金属化学成分(%)

试验项目 C Mn Si Cr B 其他元素总量
GB/T标准 3.00~4.00 1.50~3.50 ≤3.00 22.00~32.00 0.50~2.50 ≤6.00
例值 3.75 2.30 2.35 29.00 1.20 ——

堆焊金属硬度

试验项目 HRC(4层以上)
GB/T标准 ≥58

参考电流

焊条规格(mm) Φ3.2 Φ4.0 Φ5.0
焊接电流(A) 90~130 120~170 160~210
焊接工艺要点:
1.烘干要求:焊前焊条须经300~350℃保温1h,随烘随用。
2.堆焊件预热温度:
400~600℃,
并将工件上的铁锈、油污、氧化物等清除干净。
3.每次堆焊的长度以不超过50~70mm为宜。
4.焊后工件应在600~700℃回火1h后再缓冷,或将工件立即放入干燥和预热的砂箱中或放草灰中缓冷。

新手指南
采购商服务
供应商服务
交易安全
关注我们
手机网站:
新浪微博:
微信关注:

周一至周五 9:00-18:00
(其他时间联系在线客服)

24小时在线客服